为什么要懂”内件”——化工过程的效率之源
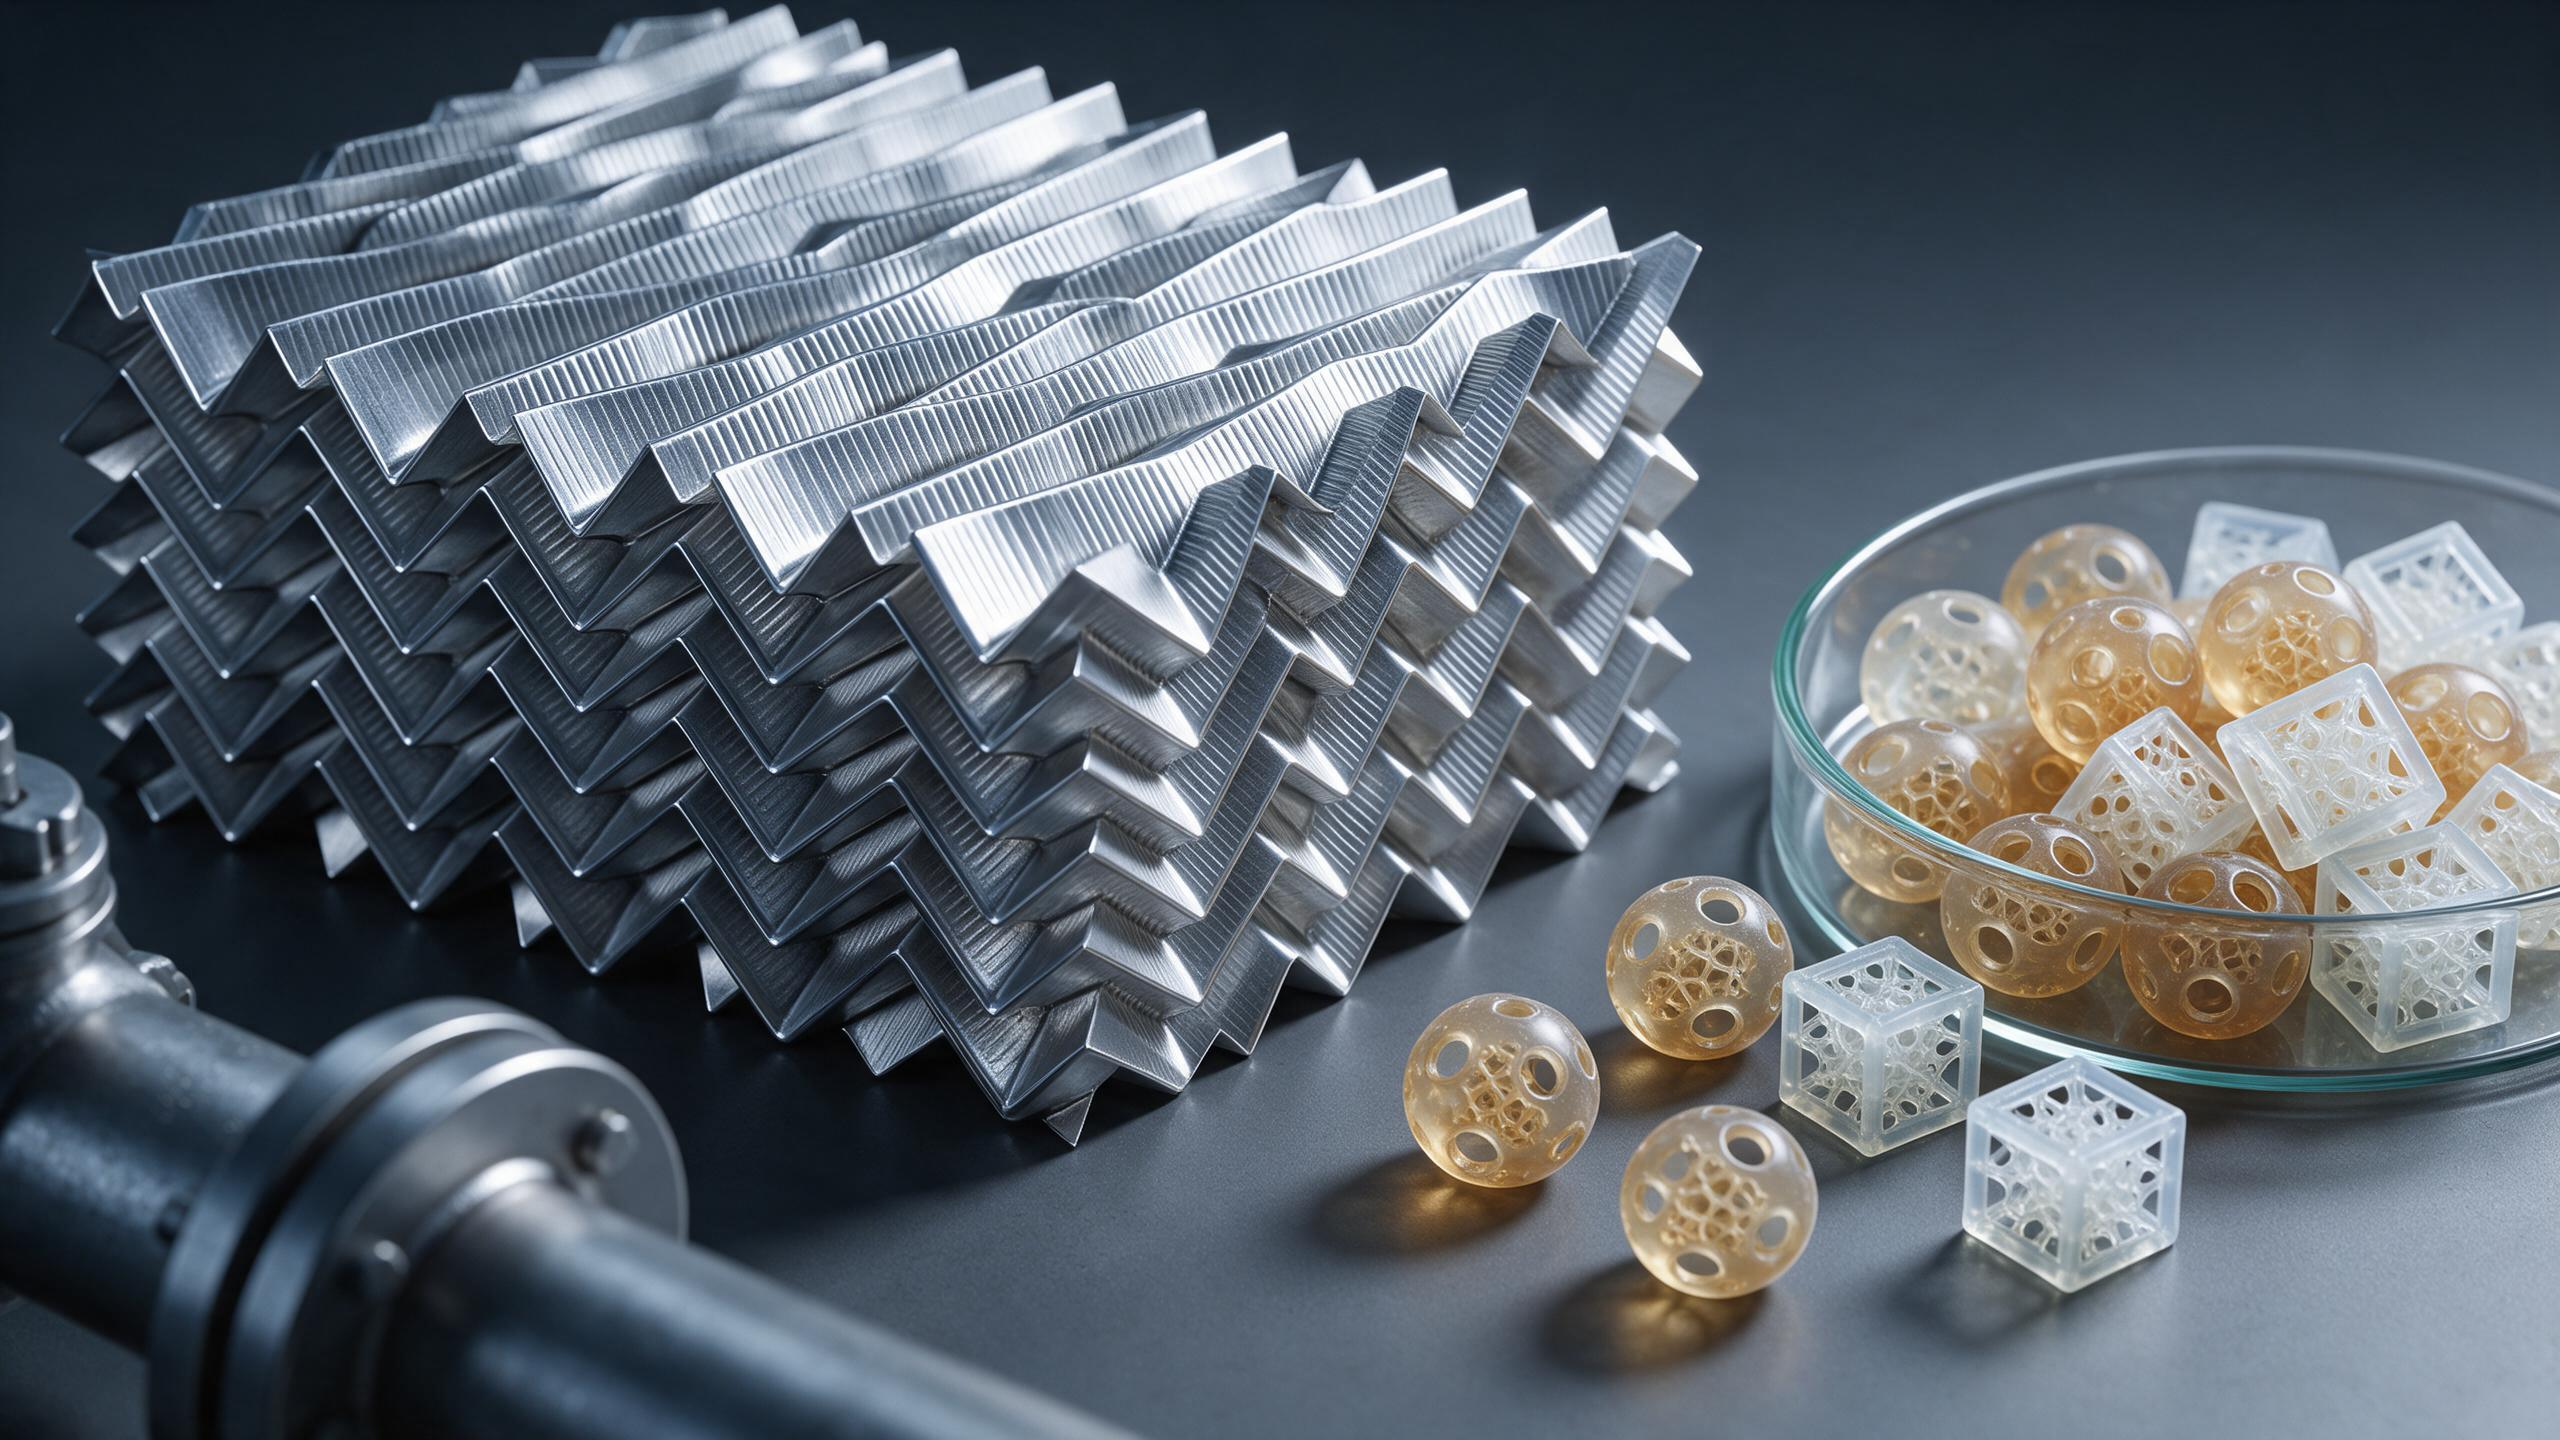
在分离与反应过程中,决定效率上限的往往不是塔体或釜体,而是内部的核心部件:填料、混合器、催化剂载体。传统制造受成形工艺限制,部件几何半个世纪以来收敛在”少数标准型式”上;3D 打印(光固化/SLM/FDM)让几何彻底摆脱工艺束缚,按理论最优设计成为可能。本页把传质与混合的核心概念讲透,帮助工程师判断”什么样的内件是好内件”。
精馏基础:定义填料优劣的三个数字
1. HETP——等板高度
分离能力用”理论级数”表达:级数越多,纯度越高。填料塔性能用”每一个理论级所需的填料层高度”(HETP,mm)表达:数值越小,填料越高效。典型量级:散堆环式填料 50~100mm,蚀刻板规整填料 30~50mm,3D 打印网络结构填料可低至 25~40mm(以均匀液体分布为前提)。设计关系式:填料层总高 = 分离所需理论级数 × HETP。
2. 比表面积——每立方米的”接触面”
单位 m²/m³。气液传质发生在液膜表面,比表面积越大接触面积越大。但要区分”几何比表面积”与”有效比表面积”——只有被液膜润湿的表面才参与传质。结构的亲液性与液膜更新能力决定润湿率;3D 打印的微通道网络在促进液膜铺展方面优势明显,有效比表面积更接近几何值。
3. 压降——能耗与真空塔的”钱包”
单位填料层高度的压力损失 Δp/Z(Pa/m)。常压蒸馏对压降宽容,真空蒸馏则寸压寸金:压降每高 100Pa,塔釜温度就要抬升若干摄氏度,热敏物料面临分解风险。气相直通、液相独立流道的”气液分道”结构,压降显著低于两相逆流交错的传统波纹填料。
混合基础:从流型到混合品质
流型决定混合机理
- Re < 100(层流):无涡可借,混合靠”分割—重排”在几何上细分流层。分布型混合器(分形分叉、螺旋元件)占优:流体每过一个分割单元层数翻倍,n 级后扩散距离大幅缩短。
- Re > 1000(湍流):涡自行拉伸折叠流体微元,混合快,但近壁存在滞流与返混。针状/TPMS 片状结构可主动扰动近壁流体,压缩死区。
- 100 < Re < 1000(过渡区):最难伺候,也是不同混合器结构性能差异最明显的区间。
CoV——混合均匀度的硬指标
变异系数 CoV = 出口浓度标准差 ÷ 均值。CoV < 5% 即满足绝大多数连续工艺要求,设计良好的静态混合器可达 1~3%;简单三通或釜式混合 CoV 常在 10% 以上且波动大。
RTD——连续化工艺必须对抗的”拖尾”
停留时间分布(Residence Time Distribution)。RTD 过宽意味着部分物料在死区滞留过度反应、部分物料提前逸出反应不足。逐级等分的分形网络近乎零死区、RTD 极窄,这是它在制药连续流与电催化中被优先选用的核心原因。
结构几何入门:为什么是 TPMS 与分形分叉
TPMS(三周期极小曲面)
“极小曲面”即平均曲率为零的面——给定边界下面积最小;”三周期”指沿三维方向周期性重复。Gyroid、Schwarz P、Diamond 是工程最常用的三种。共同优点:高比表面积 + 双连续通道(两种流体各有互不干扰的连续流路)+ 零曲率面不留滞流死角 + 结构自支撑刚度好。
Murray 定律(分叉网络的物理法则)
生物输运网络(肺支气管、血管)遵循:母管半径的立方等于各子管半径立方之和(r₀³ = r₁³ + r₂³)。该法则使”泵送流体的能耗 + 维持血管的体积成本”总和最小。仿生分形混合器按 Murray 定律设计分叉管径,压降与混合性能同时改善——这是自然给出了 4 亿年的最优解。
这些结构为什么只能靠 3D 打印制造
TPMS 与精细分形流道无脱模角、相交薄壳、内部封闭网络:铸造无法脱模、切削无法进刀、板片蚀刻无法三维连通。聚合物光固化(SLA/DLP)、陶瓷光固化与 SLM 金属打印各自可行,最小壁厚可到 0.2~0.5mm。
材料选型速查
| 材料 | 长期耐温 | 耐化学特性 | 典型场景 |
|---|---|---|---|
| PEEK | ~250℃ | 多数有机溶剂、酸碱(发烟硫酸除外) | 电子级溶剂精馏、高纯分离 |
| PVDF | ~140℃ | 强酸、氧化性介质、含卤体系 | 蚀刻液回收、含氟分离 |
| PP | ~90℃ | 通用耐蚀、性价比 | 常压水洗塔、低温精馏 |
| 氧化铝/碳化硅陶瓷 | >1000℃ | 耐高温、抗蠕变 | 催化反应载体、高温换热 |
| 316L / AlSi10Mg | ~400℃ | 强度高、导热好 | 石油分馏塔、高压体系 |
常见问题(FAQ)
HETP 和塔高是什么关系?
填料层高度 = 分离所需理论级数 × HETP。HETP 降低三分之一,塔可以矮数米:省塔体投资、占地与风载,精馏能耗不变的情况下分离能力直接提升。
静态混合器相比釜式搅拌能省多少能量?
静态混合器无运动部件,能耗仅物料自身泵送压降,混合环节能耗通常比釜式搅拌低一个数量级;且连续化生产消除了批次波动与清洗损耗。
3D 打印内件会堵塞吗?
关键在于设计而非工艺:开放网络结构(非封闭微孔)水力直径一般 ≥0.8mm,与蚀刻板规整填料的流道同一量级;含固体颗粒的物系建议上游过滤或选用更大规格结构。
怎么根据流型快速选择混合器结构?
先估雷诺数:层流选分布型(分形分叉、螺旋元件);湍流选针状/片状(Gyroid 类);既要传热又要传质、或两相不互溶需要大界面时,TPMS 双连续结构是最优折中。